


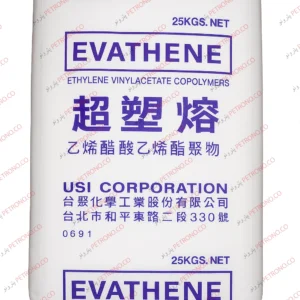
EVA UE629 یک رزینِ اتیلن-وینیل استات (EVA) با حدود 18% محتوای وینیل استات (VA) است که توسط شرکت USI (EVATHENE) عرضه می شود. این گرید به خصوص برای کاربردهای افزودنی/کامپاندینگ، فوم سازی کفش (shoe sole foaming)، فیلم/بسته بندی غذایی و فرآیندهایی مانند تزریق فوم، قالب گیری فشاری فوم، اکستروژن ورق و فیلم، و بلون (blown film) طراحی شده است.
یکی دیگر از گرید های اتیلن وینیل استات موجود در پترونو که معادل EVA UE629 است گرید EVA VS430 میباشد.
مشخصات فنی کلیدی (رسمی — طبق دیتاشیت USI)
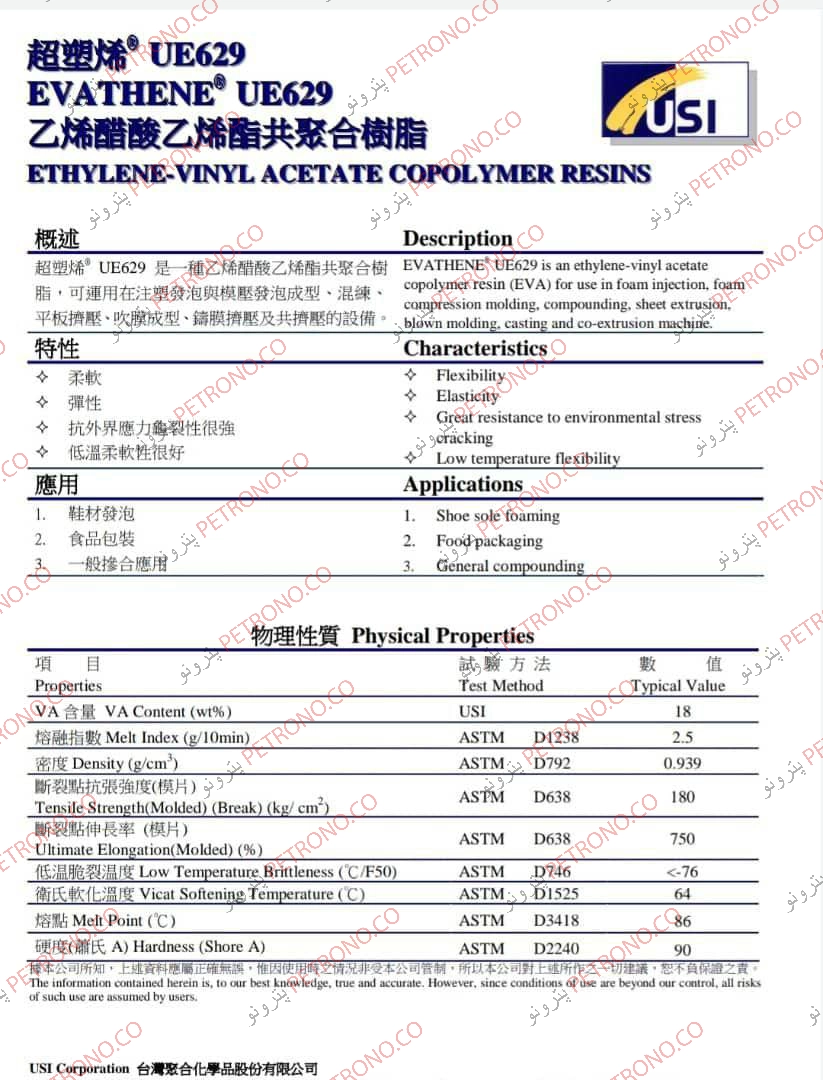
- محتوای VA (وزنی): ≈ 18%
- Melt Flow Index (MFI / g/10min): 2.5 (ASTM D1238)
- چگالی: 0.939 g/cm³ (ASTM D792)
- نقطهٔ ذوب: ~86 °C (ASTM D3418)
- نرمی / سختی: Shore A ~90 (ASTM D2240) — (در قالب/محصول متراکم اندازه گیری شده)
- استحکام کششی (شکست): مقدار گزارش شده معادل 180 kg/cm² (≈17.7 MPa). درصد ازدیاد طول تا شکست: حدود 750%
- ویژگی های عملیاتی: انعطاف پذیری خوب در دماهای پایین، مقاومت عالی در برابر ترک ناشی از تنشِ محیطی، و فرایندپذیری مناسب برای فوم و اکستروژن.
(این اعداد برای طراحی فرایند و محاسبات مهندسی پایه حیاتی هستند ،همیشه در کار نهایی به دیتاشیت کامل و SDS رسمی مراجعه کنید.)
کشور تولید کننده و برند / بسته بندی معمول
-
تولیدکننده / برند: USI Corporation — EVA UE629 (USI؛ تایوان). دیتاشیت رسمی شرکت USI اطلاعات تماس و آدرس تایوان را نشان میدهد.
-
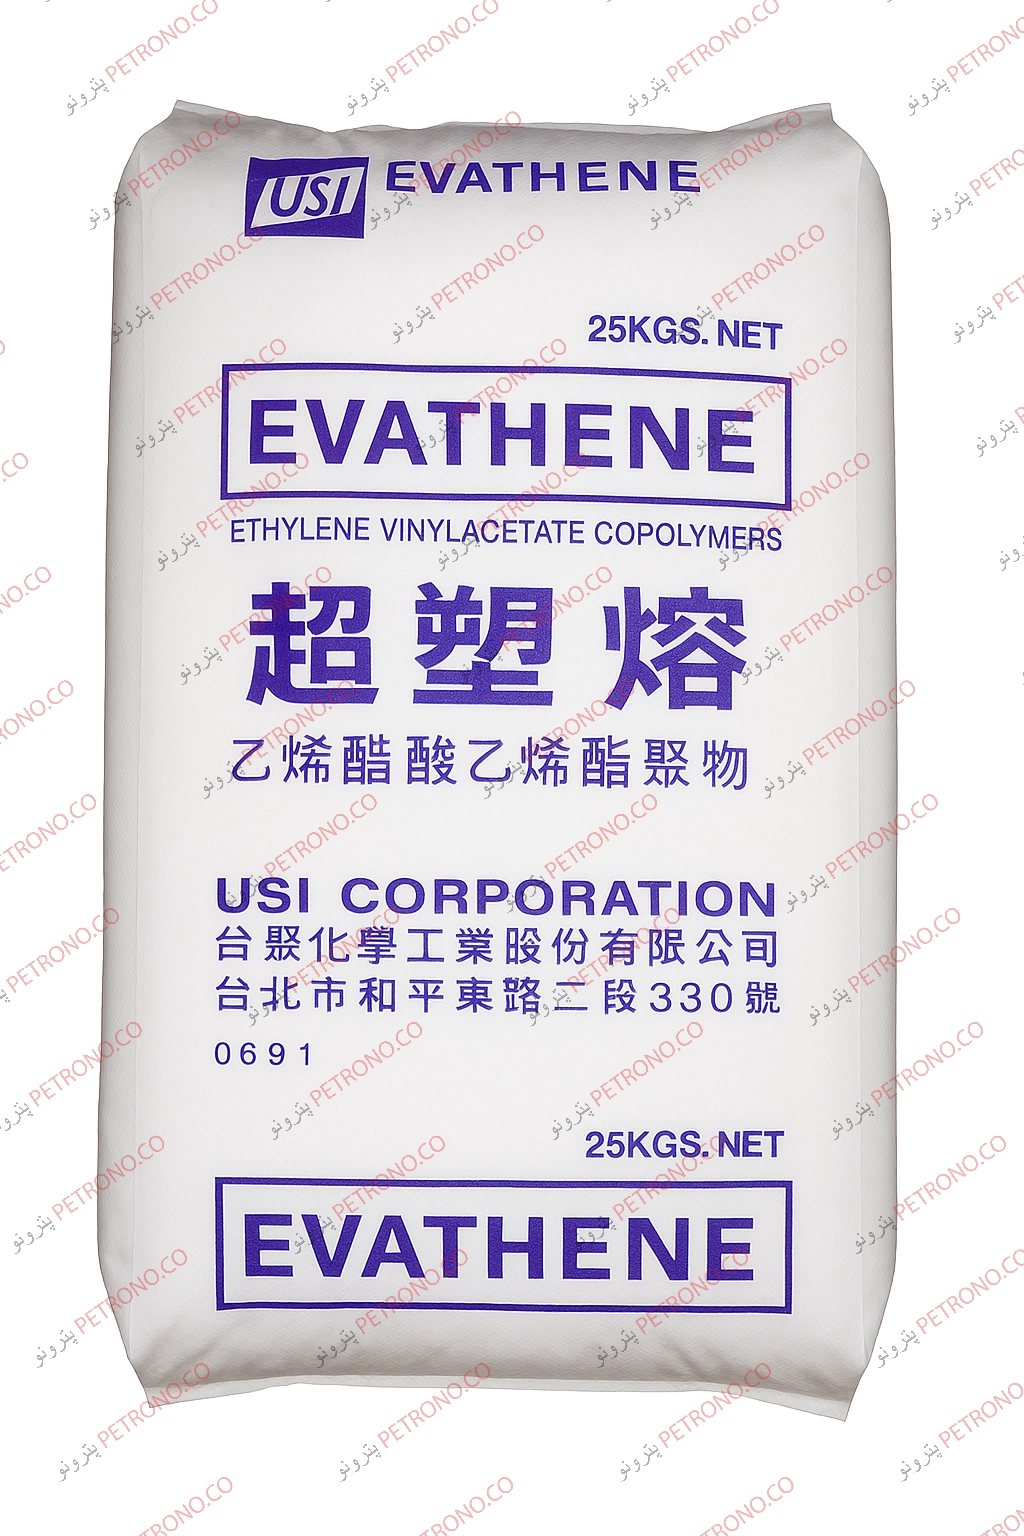
بسته بندی رایج (تجاری): در عمل این رزین ها بهصورت گرانول عرضه می شوند و بسته بندی استاندارد فروش عمده معمولاً کیسه های 25 است.
روش تولید رزین EVA (خلاصهٔ صنعتی)
EVA بهطور کلی از کوپلیمریزاسیون اتیلن و وینیل استات حاصل می شود. روش های صنعتی معمول شامل:
-
پلیمریزاسیون تحت فشار بالا (tubular/autoclave high-pressure bulk polymerization) — روشی رایج برای تولید EVA تجاری.
-
پلیمریزاسیون در محلول (solution polymerization) برای برخی گریدها (بخصوص با درصد VA بالاتر).
-
همچنین روش های امولسیون، تعلیق و فرایندهای مداوم خاص نیز در صنعت کاربرد دارند. کنترل دما، مقادیر آزادکنندهٔ رادیکال (پراکسید/آزو) و محلول/حجم تبدیل برای کنترل مولکولار ویسکوزیته و MFI حیاتی است.
نکتهٔ مهم: تولید رزین در مقیاس پالایشگاهی نیازمند تجهیزات فشار بالا، کنترل دقیق انتقال حرارت، و شرایط ضداکسیداسیون (نشتگیر بودن سیستم) است؛ برای جزئیات فرمولاسیون و طراحی رآکتور، به مقالات فنی/پتنت ها مراجعه کنید.
فرآیندهای تبدیل (چگونه با EVA UE629 محصول بسازیم؟)
EVA UE629 برای چند فرایند صنعتی طراحی شده است؛ در اینجا روش ها و نکات عملی برای هر کدام بیان شده:
1) تزریق فوم (Foam injection moulding)
-
EVA UE629 مناسب فوم سازی کفی کفش و قطعات تزریقی فومی است.
-
معمولاً با افزودن عامل پفکن (blowing agent) شیمیایی یا فیزیکی (گاز) و گاهی با کراس لینکینگ کنترل شده، سلول های ریز فوم ایجاد می شود.
- دما و زمان قالب گیری باید بهگونه ای تنظیم شود که فوم دهی کامل انجام شود و سپس مرحلهٔ نگهداری/خنکسازی (heat-hold/cure) تا تثبیت ساختار ادامه یابد. (شرایط عملیاتی: دماهای فرایند فوم معمولاً بین ~150–180°C بسته به فرمولاسیون و عامل فوم است؛ مقدار و نوع عامل فوم و دمای قالب به ضخامت و خواص نهایی بستگی دارد).
2) قالبگیری فشاری (Compression moulding / foam compression)
- برای صفحات و قطعات فومیِ بزرگ تر یا تخت، مخلوط گرانول+عامل فوم داخل قالب قرار گرفته و تحت حرارت و فشار پف می کند و سپس خنک می شود.
- کنترل سرعت گرمایش، مدت نگهداری و نرخ خنک سازی اهمیت دارد.
3) اکستروژن ورق و فیلم (Sheet extrusion / blown film / cast film)
- EVA UE629 مناسب اکستروژن ورق (sheet), فیلم (cast/blown) و هم چنین برای کاربردهای بسته بندی غذایی کاربردی است.
- محدودهٔ دمای اکستروژن برای EVA بسته به گرید متغیر است؛ منابع صنعتی برای EVA استاندارد محدودهٔ عملیاتی ~140–240°C را برای انواع مختلفی از فرایندها گزارش می کنند (برای اکستروژن فِیلم/coating معمولاً بین ~200–240°C و برای دیگر فرایندها دماهای پایین تر). از دمای بیش از حد پرهیز کنید چون تجزیه رزین رخ می دهد.
4) کامپاندینگ و مخلوطسازی (Compounding)
- EVA UE629 بهخاطر MFI پایین/متوسط و انعطاف پذیری مناسب، برای کامپاندهای پرکنندهدار یا افزودنیدار (مثلاً افزودن رنگ، فیلر، پلاستی سایزر) کاربردی است.
- اگر بخواهید خواص مکانیکی یا بازیابی ضربهای را بهبود دهید، میتوان آن را با سایر پلیمرها یا افزودنیها بلِند کرد.
5) هاتملتها (Hot-melt adhesives)
- EVA با درصدهای VA پایینتر یا با اصلاح مناسب بهعنوان پایهٔ هاتملتها کاربرد دارد؛ EVA UE629 با MFI~2.5 مناسب چسب های مذاب یا لایه های چسبان نیست مگر پس از اصلاح فرمول.
نکات عملی برای فرایند (توصیه های کارگاهی)
-
دمای ذوب/فرایند: دیتاشیت EVA UE629 نقطه ذوب ≈86°C را نشان می دهد، اما دمای فرایند واقعی (مِلت) برای اکستروژن/تزریق معمولاً بسیار بالاتر است (مطالعات صنعتی و دیتاشیت های تولیدکنندگان بزرگ نشان می دهند بازهٔ مرسوم 150–240°C بسته به عملیات و گرید است). از حرارت های بالاتر از حد توصیه شده خودداری کنید (ریسک تجزیه و ایجاد بوی نامطبوع، ژل و سوختگی).
-
پیش خشک سازی: برای اکثر EVA های تجاری پلت خشک سازی عمیق لازم نیست، ولی اگر مواد افزودنی یا رطوبت زیاد وجود دارد، خشک سازی ملایم ممکن است کیفیت محصولات فیلم/فوم را بهبود دهد.
-
پاک سازی دستگاه: قبل از توقف خط با EVA بهتر است اکسترودر را با LDPE یا پاک کن مناسب (purging compound) پاک کنید تا از ژل شدن یا تخریب جلوگیری شود.
کراسلینکینگ و کنترل ساختار فوم
برای افزایش مقاومت حرارتی و خواص مکانیکی فوم های EVA از کراس لینکینگ استفاده می شود. روش های متداول:
-
پراکساید (peroxide) شیمیایی — یکی از روش های رایج برای کراس لینک شیمیایی؛ در دماهای بالاتر فعال می شود و پیوندهای عرضی ایجاد می کند.
-
سیلین (silane) grafting / crosslinking — روش رایج در برخی فرایندها.
-
پرتو (اشعهٔ الکترون/گاما) — کراس لینکینگ فیزیکی/پرتویی برای افزایش یکنواختی شبکه.
هر روش مزایا و معایب خود را دارد و انتخاب وابسته به خواص نهایی و هزینه است.
مزایا (چرا EVA UE629 انتخاب می شود)
-
انعطاف پذیری بالا و الاستیسیته خوب — مناسب کفی ها و قطعات فومی که نیاز به برگشت پذیری (rebound) دارند.
-
خاصیت فوم پذیری خوب و مناسب برای تزریق فوم کفش.
-
مقاومت در دماهای پایین (low-temperature flexibility) — عملکرد خوب در سرما.
-
مقاومت به ترک ناشی از تنش محیطی (ESCR) — دوام بهتر در برخی کاربردهای مکانیکی.
-
قابلیت استفاده در بسته بندی غذایی (برخی گریدها/فرمول ها؛ دیتاشیت UE629 اشاره به کاربرد در بسته بندی غذایی دارد) — اما تأییدیهٔ تماس با غذا باید بر اساس مدارک و گواهی های رسمی مورد به مورد بررسی شود.
معایب و محدودیت های EVA UE629
-
محدودیت دمای سرویس دهی: EVA نرم تر و دارای نقطهٔ نرم شدن پایین تری نسبت به برخی ترموپلاست هاست؛ در کاربردهایی با دمای بالا ممکن است تغییر شکل دهد یا خواصش کاهش یابد. (نقطهٔ نرم شدن و ذوب برای این گرید ~64 °C و ~86 °C گزارش شده).
-
مقاومت حرارتی و اکسیداتیو پایین تر نسبت به بعضی پلیمرهای مهندسی — مراقبت از دما و زمان تماس با حرارت لازم است.
-
پایداری در برابر UV و پیری: اگرچه EVA نسبت به PVC مزایای زیست سازگاری دارد، برای کاربردهای بیرونی درازمدت نیاز به افزودنی های محافظ UV یا پوشش است.
-
بازیافت و زیستتجزیه پذیری: EVA مانند بسیاری از پلاستیک های ترموپلاست سخت کاملاً زیست تجزیه پذیر نیست؛ بازیافت مکانیکی ممکن است اما محدودیت هایی دارد.
کاربردهای رایج EVA UE629 (نمونه های صنعتی)
-
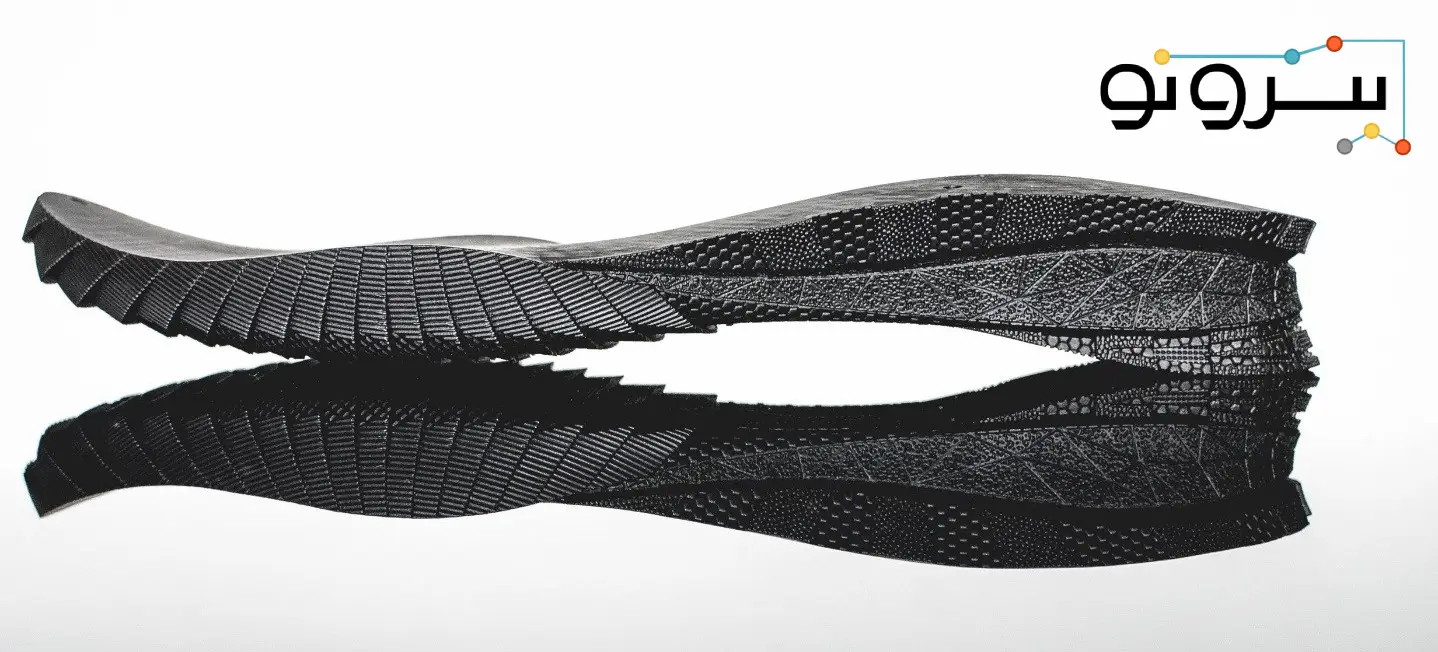
کفی و میدل سول کفش (shoe sole foaming) — یکی از کاربردهای اصلی.
-
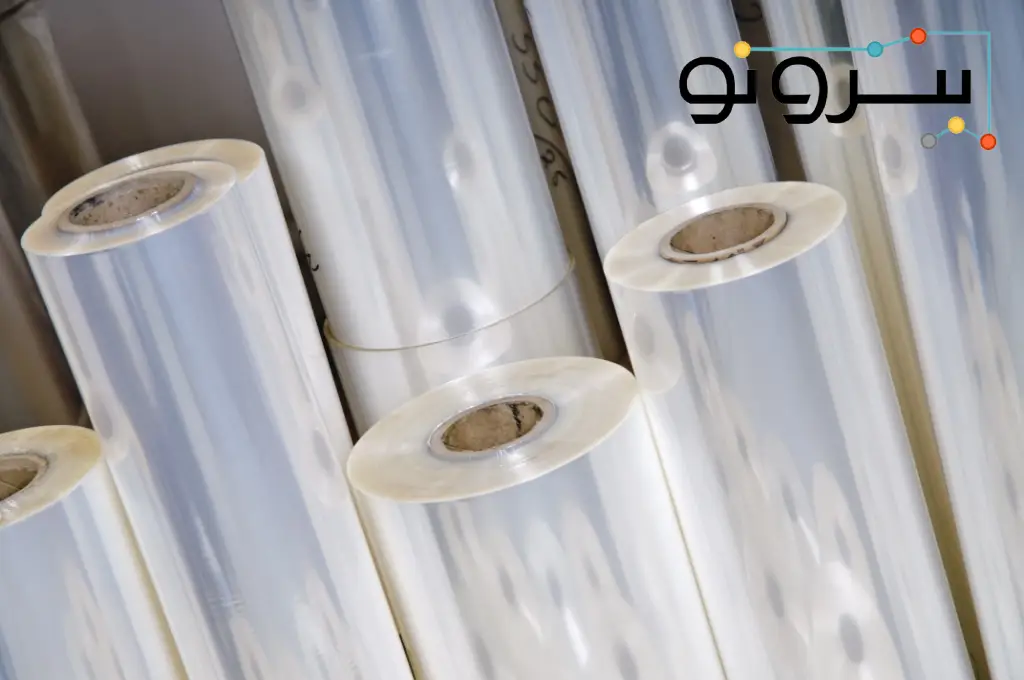
فیلم و ورق برای بسته بندی (شامل برخی کاربردهای بسته بندی غذایی — بررسی گواهیها الزامی).
-
کامپاندینگ عمومی، پرکننده ها و قطعات تزریقی فومی.
-
هات ملت (در گریدهای مناسب) و کاربردهای سیم و کابل در صورت اصلاح فرمولاسیون.
ایمنی و انطباق (نکات مهم)
-
دیتاشیت EVA UE629
-
آن را بهعنوان «غیرسمی» (non-toxic) گزارش می کند و به کاربردهای بسته بندی غذایی اشاره دارد، اما هرگونه ادعای تماس با غذا باید براساس گواهی نامه های رسمی (مثلاً FDA/European Food Contact approvals یا گواهی های محلی) بررسی و مستند شود.
-
در فرایندهای فوم سازی و هنگام استفاده از عامل های پف کن یا پراکسایدها، ایمنی پرسنل و تهویهٔ مناسب ضروری است؛ SDS و دستورالعمل ایمنی تولیدکننده را همیشه رعایت کنید. (برای جزئیات خطرات و اقدامات احتیاطی، به SDS رسمی مرجع مراجعه شود).
پیشنهادات مهندسی و عملی برای تولیدکنندگان
-
آزمایش نمونهٔ کوچک: قبل از تغییر خط یا تولید انبوه، فرمولاسیون و پارامترهای قالب/اکسترودر را بر روی نمونه های آزمایشی تست کنید (کنترل دما، نرخ خوراک، سرعت پیچ).
-
تست کراس لینکینگ: اگر نیاز به فوم با بازگشت ارتجاعی بالا و مقاومت حرارتی بیشتر دارید، کراس لینکینگ با پراکساید یا پرتو را بررسی کنید و خواص مکانیکی و ثبات بعد از عمل آوری را اندازه گیری کنید.
-
کنترل حرارت: از دماهای فرایندی توصیه شده تجاوز نکنید؛ تجزیهٔ رزین موجب ژل، بوی بد و خواص ضعیف می شود. برای اکستروژن و coating به راهنمای فرایندی تولیدکنندگان بزرگ مراجعه کنید (مثلاً Celanese / ExxonMobil برای بازه ها و روش ها).
-
بررسی انطباق غذایی: اگر محصول شما برای بسته بندی مواد غذایی است، درخواست رسمی TDS/SDS و گواهی تماس با غذا از تأمین کننده بخواهید.
منابع و مراجع کلیدی (برای مطالعهٔ بیشتر / استناد)
-
دیتاشیت رسمی EVA UE629 — USI Corporation
-
Material Data Center — صفحهٔ مشخصات EVA UE629 (خواص مکانیکی/حرارتی خلاصه).
-
مقالات مروری و ویکی پدیا دربارهٔ Ethylene–vinyl acetate (EVA) — روش های پلیمریزاسیون و کاربردها.
-
راهنماها و Technical Guides تولیدکنندگان بزرگ (Celanese, ExxonMobil) برای محدوده های پردازش و نکات اکستروژن/تزریق.
-
منابع فنی/پژوهشی دربارهٔ کراس لینکینگ (peroxide / silane / radiation) و تأثیرات آن بر فوم های EVA.
-
لیستینگ های تجاری و عرضه کنندگان (Alibaba / تأمین کنندگان تایوان/چین) که بسته بندی 25kg و عرضهٔ گرانولی را گزارش می دهند.
| گرید | UE629 |
|---|---|
| کشور سازنده | تایوان |
| نوع بسته بندی | کیسه ۲۵ کیلوگرمی |
EVA UE629 یک گرید پرکاربرد از اتیلن-وینیل استات (EVA) است که توسط شرکت USI Corporation تایوان با نام تجاری Evathene تولید می شود.
🔹 ویژگی ها و مزایا
-
انعطاف پذیری بالا و مقاومت در برابر ضربه
-
چسبندگی عالی به سطوح مختلف
-
شفافیت و براقیت مناسب
-
مقاومت خوب در برابر ترک خوردگی و فشار
-
فرآیندپذیری آسان در روش هایی مثل فیلم سازی، اکستروژن و قالب گیری
🔹 معایب
-
مقاومت حرارتی نسبتاً پایین (نقطه نرم شدن پایین تر از پلی اتیلن)
-
حساسیت بیشتر به اشعه UV در صورت عدم استفاده از پایدارکننده ها
-
قیمت بالاتر نسبت به پلی اتیلن های معمولی
🔹 کاربردها
-
تولید فیلم های کشاورزی و بسته بندی
-
چسب های حرارتی و لمینیت
-
کفش و فوم های سبک
-
سیم و کابل به دلیل عایق الکتریکی خوب
-
محصولات پزشکی و ورزشی
🔹 نحوه تولید محصولات
UE629 بهصورت گرانول عرضه می شود و با دستگاه های اکستروژن، فیلم بلویینگ، تزریق و لمینیشن به محصول نهایی تبدیل می شود.
👉 در کل، EVA UE629 انتخابی مناسب برای صنایعی است که نیاز به ترکیبی از انعطاف پذیری، چسبندگی و شفافیت دارند.
نقد و بررسیها
هنوز بررسیای ثبت نشده است.